viernes, 14 de diciembre de 2012


EL ACERO

El acero es una aleación de hierro con carbono en una proporción que oscila entre 0,03 y 2%. Se suele componer de otros elementos, ya inmersos en el material del que se obtienen. Pero se le pueden añadir otros materiales para mejorar su dureza, maleabilidad u otras propiedades.
Las propiedades físicas de los aceros y su comportamiento a distintas temperaturas dependen sobre todo de la cantidad de carbono y de su distribución. Antes del tratamiento térmico, la mayoría de los aceros son una mezcla de tres sustancias, ferrita, perlita, cementita. La ferrita, blanda y dúctil, es hierro con pequeñas cantidades de carbono y otros elementos en disolución. La cementita es un compuesto de hierro con el 7% de carbono aproximadamente, es de gran dureza y muy quebradiza. La perlita es una mezcla de ferrita y cementita, con una composición específica y una estructura características, sus propiedades físicas con intermedias entre las de sus dos componentes. La resistencia y dureza de un acero que no ha sido tratado térmicamente depende de la proporciones de estos tres ingredientes. Cuanto mayor es el contenido en carbono de un acero, menor es la cantidad de ferrita y mayor la de perlita: cuando el acero tiene un 0,8% de carbono, está por compuesto de perlita. El acero con cantidades de carbono aún mayores es una mezcla de perlita y cementita.

CLASIFICACION SEGUN SU % EN CARBONO


1- Aceros de muy bajo % de carbono (desde SAE 1005 a 1015)
Se seleccionan en piezas cuyo requisito primario es el conformado en frío.
Los aceros no calmados se utilizan para embutidos profundos por sus buenas cualidades de
deformación y terminación superficial. Los calmados son más utilizados cuando se necesita forjarlos o
llevan tratamientos térmicos.
Son adecuados para soldadura y para brazing. Su maquinabilidad se mejora mediante el estirado
en frío. Son susceptibles al crecimiento del grano, y a fragilidad y rugosidad superficial si después del formado en frío se los calienta por encima de 600ºC.

2- Aceros de bajo % de carbono menor de 0,2% (desde SAE 1016 a 1030)
Este grupo tiene mayor resistencia y dureza, disminuyendo su deformabilidad. Son los
comúnmente llamados aceros de cementación. Los calmados se utilizan para forjas. Su respuesta al
temple depende del % de C y Mn; los de mayor contenido tienen mayor respuesta de núcleo. Los de
más alto % de Mn, se endurecen más convenientemente en el núcleo y en la capa.
Son aptos para soldadura y brazing.
La maquinabilidad de estos aceros mejora con el forjado o normalizado, y disminuye con el
recocido.

3- Aceros de medio % de carbono entre 0.2 y 0.5% (desde SAE 1035 a 1053)
Estos aceros son seleccionados en usos donde se necesitan propiedades mecánicas más
elevadas y frecuentemente llevan tratamiento térmico de endurecimiento.
Se utilizan en amplia variedad de piezas sometidas a cargas dinámicas. El contenido de C y Mn,
depende de una serie de factores. Por ejemplo, cuando se desea incrementar las propiedades
mecánicas, la sección o la templabilidad, normalmente se incrementa el % de C, de Mn o de ambos.
Los de menor % de carbono se utilizan para piezas deformadas en frío, aunque los estampados se
encuentran limitados a plaqueados o doblados suaves, y generalmente llevan un recocido o
normalizado previo.
Todos estos aceros se pueden aplicar para fabricar piezas forjadas y su selección depende del
tamaño y propiedades mecánicas después del tratamiento térmico. Los de mayor % de C, deben ser
normalizados después de forjados para mejorar su maquinabilidad.
Son también ampliamente usados para piezas maquinadas, partiendo de barras laminadas.
Dependiendo del nivel de propiedades necesarias, pueden ser o no tratadas térmicamente.

 4- Aceros de alto % de carbono mayor de 0.5% (desde SAE 1055 a 1095)
Se usan en aplicaciones en las que es necesario incrementar la resistencia al desgaste y altas
durezas que no pueden lograrse con aceros de menor contenido de C.
En general no se utilizan trabajados en frío, salvo plaqueados o el enrollado de resortes.
Prácticamente todas las piezas son tratadas térmicamente antes de usar, debiéndose tener especial
cuidado en estos procesos para evitar distorsiones y fisuras.

Segun sus propiedades los aceros se pueden dividir en:
Aceros especiales
Aceros inoxidables.  
Aceros inoxidables ferríticos.

Aceros Inoxidables auténticos.

Aceros inoxidables martensticos
Aceros de Baja Aleación Ultrarresistentes.
Acero Galvanizado (Laminas de acero revestidas con Zinc)
DIAGRAMA DE Fe-C

      • a 1.495 oC tiene lugar una reacción peritéctica
Líquido (0,53% C) + Ferrita-δ (0,09% C)     »       Austenita (γ) (0,17% C)

      • a 1.148 oC tiene lugar una reacción eutéctica
Líquido (4,3% C)    »    Austenita (γ) (2,08% C) + Cementita (Fe3C) (6,67%C)
>br>
      • a 723 oC tiene lugar una reacción eutectoide
Austenita (γ) (0,8% C)      »    Ferrita-α (0,02% C) + Cementita (Fe3C) (6,67%C)


CONSTITUYENTES DE LOS ACEROS:


FERRITA


            Aunque la ferrita es en realidad una solución sólida de carbono en hierro alfa, su solubilidad a la temperatura ambiente es tan pequeña que no llega a disolver ni un 0.008% de C. Es por esto que prácticamente se considera la ferrita como hierro alfa puro. La ferrita es el más blando y dúctil constituyente de los aceros. Además de todas estas características, presenta propiedades magnéticas. En los aceros aleados, la ferrita suele contener Ni, Mn, Cu, Si, Al en disolución sólida sustitucional. Al microscopio aparece como granos monofásicos, con límites de grano más irregulares que la austenita. El motivo de esto es que la ferrita se ha formado en una transformación en estado sólido, mientras que la austenita, procede de la solidificación.


            La ferrita en la naturaleza aparece como elemento proeutectoide que acompaña a la perlita en:

-         Cristales mezclados con los de perlita (0.55% C)
-         Formando una red o malla que limita los granos de perlita (0.55% a 0.85% de C)
-         Formando agujas en dirección de los planos cristalográficos de la austenita.
 

CEMENTITA

Es carburo de hierro y por tanto su composición es de 6.67% de C y 93.33% de Fe en peso. Es el constituyente más duro y frágil de los aceros, alcanzando una dureza de 960 Vickers. Cristaliza formando un paralelepípedo ortorrómbico de gran tamaño. Es magnética hasta los 210ºC, temperatura a partir de la cual pierde sus propiedades magnéticas. Aparece como:

-         Cementita proeutectoide, en aceros hipereutectoides, formando un red que envuelve a los granos perlíticos.
-         Componente de la perlita laminar.
-         Componente de los glóbulos en perlita laminar.  
-         Cementita alargada (terciaria) en las uniones de los granos (0.25% de C) 


PERLITA
Es un constituyente compuesto por el 86.5% de ferrita y el 13.5% de cementita, es decir, hay 6.4 partes de ferrita y 1 de cementita. La perlita tiene una dureza de aproximadamente 200 Vickers, con una resistencia a la rotura de 80 Kg/mm2 y un alargamiento del 15%. Cada grano de perlita está formado por láminas o placas alternadas de cementita y ferrita. Esta estructura laminar se observa en la perlita formada por enfriamiento muy lento. Si el enfriamiento es muy brusco, la estructura es más borrosa y se denomina perlita sorbítica. Si la perlita laminar se calienta durante algún tiempo a una temperatura inferior a la crítica (723 ºC), la cementita adopta la forma de glóbulos incrustados en la masa de ferrita, recibiendo entonces la denominación de perlita globular.
http://www.monografias.com/trabajos70/formas-alotrpicas-hierro-combinaciones-carbono/image013.jpg
AUSTENITA
 Este es el constituyente más denso de los aceros, y está formado por la solución sólida, por inserción, de carbono en hierro gamma. La proporción de C disuelto varía desde el 0 al 1.76%, correspondiendo este último porcentaje de máxima solubilidad a la temperatura de 1130 ºC.La austenita en los aceros al carbono, es decir, si ningún otro elemento aleado, empieza a formarse a la temperatura de 723ºC. También puede obtenerse una estructura austenítica en los aceros a temperatura ambiente, enfriando muy rápidamente una probeta de acero de alto contenido de C a partir de una temperatura por encima de la crítica, pero este tipo de austenita no es estable, y con el tiempo se transforma en ferrita y perlita o bien cementita y perlita.


            Excepcionalmente, hay algunos aceros al cromo-niquel denominados austeníticos, cuya estructura es austenítica a la temperatura ambiente. La austenita está formada por cristales cúbicos de hierro gamma con los átomos de carbono intercalados en las aristas y en el centro. La austenita tiene una dureza de 305 Vickers, una resistencia de 100 Kg/mm2 y un alargamiento de un 30 %. No presenta propiedades magnéticas.

  MARTENSITA  
 Bajo velocidades de enfriamiento bajas o moderadas, los átomos de C pueden difundirse hacía afuera de la estructura austenítica. De este modo, los átomos de Fe se mueven ligeramente para convertir su estructura en una tipo BCC. Esta transformación gamma-alfa tiene lugar mediante un proceso de nucleación y crecimiento dependiente del tiempo (si aumentamos la velocidad de enfriamiento no habrá tiempo suficiente para que el carbono se difunda en la solución y, aunque tiene lugar algún movimiento local de los átomos de Fe, la estructura resultante no podrá llagar a ser BCC, ya que el carbono está “atrapado” en la solución). La estructura resultante denominada martensita, es una solución sólida sobresaturada de carbono atrapado en una estructura tetragonal centrada en el cuerpo. Esta estructura reticular altamente distorsionada es la principal razón para la alta dureza de la martensita, ya que como los átomos en la martensita están empaquetados con una densidad menor que en la austenita, entonces durante la transformación (que nos lleva a la martensita) ocurre una expansión que produce altos esfuerzos localizados que dan como resultado la deformación plástica de la matriz.
Después de la cementita es el constituyente más duro de los aceros. La martensita se presenta en forma de agujas y cristaliza en la red tetragonal. La proporción de carbono en la martensita no es constante, sino que varía hasta un máximo de 0.89% aumentando su dureza, resistencia mecánica y fragilidad con el contenido de carbono. Su dureza está en torno a 540 Vickers, y su resistencia mecánica varía de 175 a 250 Kg/mm2 y  su alargamiento es del orden del 2.5 al 0.5%. Además es magnética.

 BAINITA          
Se forma la bainita en la transformación isoterma de la austenita, en un rango de temperaturas de 250 a 550ºC. El proceso consiste en enfriar rápidamente la austenita hasta una temperatura constante, manteniéndose dicha temperatura hasta la transformación total de la austenita en bainita.


LEDEBURITA

  La ledeburita no es un constituyente de los aceros, sino de las fundiciones. Se encuentra en las aleaciones Fe-C cuando el porcentaje de carbono en hierro aleado es superior al 25%, es decir, un contenido total de 1.76% de carbono.


            La ledeburita se forma al enfriar una fundición líquida de carbono (de composición alrededor del 4.3% de C) desde 1130ºC, siendo estable hasta 723ºC, decomponiéndose a partir de esta temperatura en ferrita y cementita

 TIPOS DE ENFRIAMIENTOS
            

  RECOCIDO PARA LA ELIMINACIÓN DE ESFUERZOS


            Este proceso se utiliza para eliminar esfuerzos residuales debidos a un fuerte maquinado u otros procesos de trabajo en frío. Este recocido, también denominado subcrítico, se lleva a cabo a temperaturas por debajo de la línea crítica inferior A3.


             PROCESO DE RECOCIDO           

Es un proceso muy parecido al recocido para eliminar esfuerzos, ya que se calienta el acero a una temperatura por debajo de la línea crítica inferior. La utilización de este tipo de tratamiento se orienta hacia las industrias de láminas y cable. Si se aplica después del proceso en frío se suaviza el acero por medio de la recristalización, para un posterior trabajo.


             ESFEROIDIZACIÓN          
Es un proceso por el cual se mejora la maquinabilidad. El método que suele emplearse es el mantenimiento durante un tiempo prolongado a una temperatura ligeramente inferior a la línea crítica inferior. Este tipo de proceso se emplea para obtener una mínima dureza, una máxima ductilidad o una máxima maquinabilidad en aceros al alto carbono. Los aceros al bajo carbono (como lo son nuestras muestras) rara vez esferoidizan por maquinado, porque en la condición de esferoidizados son excesivamente suaves. 


             NORMALIZADO

El tratamiento térmico de normalización del acero se lleva a cabo al calentar aproximadamente a 20ºC por encima de la línea de temperatura crítica superior seguida de un enfriamiento al aire hasta la temperatura ambiente. El propósito de la normalización es producir un acero más duro y más fuerte que con el recocido total, de manera que para algunas aplicaciones éste sea el tratamiento térmico final. Sin embargo, la normalización puede utilizarse para mejorar la maquinabilidad, modificar y refinar las estructuras dendríticas de piezas de fundición, refinar el grano y homogeneizar la microestructura  para mejorar la respuesta en las operaciones de endurecimiento.

            El hecho de enfriar más rápidamente el acero hace que la transformación de la austenita y la microestructura resultante se vean alteradas, ya que como el enfriamiento no se produce en condiciones de equilibrio, el diagrama hierro-carburo de hierro no es aplicable para predecir las proporciones de ferrita y perlita proeutectoide que existirán a temperatura ambiente. Ahora, se tendrá menos tiempo para la formación de la ferrita proeutectoide, en consecuencia, habrá menos cantidad de esta en comparación con los aceros recocidos. Aparte de influir en la cantidad de constituyente proeutectoide que se formará, la mayor rapidez de enfriamiento en la normalización también afectará a la temperatura de transformación de austenita y en la fineza de la perlita. El hecho de que la perlita (que es una mezcla eutectoide de ferrita y cementita) se haga más fina implica que las placas de cementita están más próximas entre sí, lo que tiende a endurecer la ferrita, de modo que esta no cederá tan fácilmente, aumentando así la dureza. El enfriamiento fuera del equilibrio también cambia el punto eutectoide hacia una proporción de carbono más baja en los aceros hipoeutectoides y más alta en los aceros hipereutectoides. El efecto neto de la normalización es que produce una estructura de perlita más fina y más abundante que la obtenida por el recocido, resultando un acero más duro y más fuerte.


            TEMPLADO       


 La técnica de templado consiste en calentar los el acero hasta que se alcance la temperatura crítica austenita+ ferrita austenita al igual que en el recocido y normalizado, seguido de un enfriamiento lo suficientemente rápido con el fin de endurecer la muestra considerablemente.


            Para la realización del templado emplearemos el método de Jominy (ver figura), consistente en hacer incidir una corriente de agua primero y salmuera posteriormente, sobre un extremo del tornillo. Enfriados de esta manera conseguiremos que la velocidad de enfriamiento sea muy rápida obteniendo la mayor proporción de fase martensita posible evitando que esta se transforme a medida que disminuye la temperatura. Este procedimiento es el que mayor dureza confiere a los tonillos. En particular, los enfriados con salmuera resultarán de mayor dureza  que los enfriados con agua, y la punta del tornillo donde la velocidad de enfriamiento es mayor acumulará la mayor cantidad de martensita.

miércoles, 5 de diciembre de 2012


SOLDADURA A TOPE CON MIG/MAG

Para este practicaseguiremos los procedimientos de la practica anterior del punto tapon y punto calado.

En este caso son 4chapas, las medidad de las chapas son de 100x50 para una vez soldados sea un cuadrado de 100x100 y poderlo soldar en un angulo de 90º a las otras dos chapas soldadas que formaran otro cuadrado de 100x100.

Dos de las chapas se van a soldar a cordon continuo.
La soldadura por cordón continuo por puntos, consiste en dar un punto de soldadura, y antes de que se enfríe el punto damos otro encima del que hemos realizado anteriormente. En este tipo de soldadura debemos tener la precaución de no realizar mucho puntos seguidos, ya que puede que se caliente el metal, y que se produzca un agujero.


Y las otras dos a cordon discontinuo.
Consiste en lo mismo pero esta vez hay que centrarse en tres puntos y no en toda la superficie de contacto entre la chapas como en el cordon continuo. 

Para esto hay que volver a hacer uso de todos los epis y de las presillas.
Tras haber soldado las chapas con exito estas se tienen que soldar en un angulo de 90º utilizando un iman que las sujeta para poder dar unos puntos quitar el iman y soldar toda la superficie.


Los procesos utilizados son los descritos anteriormente;
-        Escoger chapa
-        Toma de medidas
-        Cortar chapa
-        Colocar chapas con las presillas
-        Soldar chapas mediante los diferentes cordones
      
CONCLUSION
      Esta practica tiene mas dificultad que la de punto calado y punto tapon ya que es mas facil pasarse y quemar la chapa. Las chapas deben de estar perfectamente en contacto sino la soldadura no quedara bien. Lo mas dificil es hacer la soldadura a 90º ya que es dificil que los puntos calen en el centro y se van a las chapas y no al vertice. La ventaja es que esta vez ya se tiene algo de practica y no lleva tanto tiempo controlar la maquina. 
 

Riesgos asociados:
-       Cortes por mala manipulación de maquinaria ejemplo; cizalla.
-       Un nivel de ruido considerable, alcanzando los 80 dB
-       Quemaduras por el salto de las chispas
-       Perdidas de visión, por la exposición del calor sin medidas de protección (gafas).
Equipos y medidas de seguridad:
-        Casco o mascara protectora
-        Gafas
-        Guantes
-        Distancias de seguridad con las herramientas de corte
-        El acceso a la zona de trabajo de la máquina debe poseer dispositivos de corte de la operación de la máquina en caso de acceso no autorizado.
-        Petos
      -        Botas de seguridad


SOLDADURA CON PUNTO TAPON Y PUNTO CALADO
 En primer lugar, comenzamos seleccionando la chapa que vamos a utilizar, en este caso cogeremos una chapa de 0,8mm de grosor.
 
Luego tomamos medidas rayando la chapa.

Cuando hemos marcado la zona a cortar, procederemos a cortar la chapa utilizando la cizalla.


Teniendo las 3 chapas  confirmaremos las medidas, limaremos las partes que veamos con rebarbas y que sean las 3 lo más iguales posibles. Debemos estar seguros de que las chapas son planas y no describen curvaturas pues cuando soldemos un simple hueco puede provocar el fracaso de la práctica por eso deben coincidir perfectamente a la hora de soldar.

Tras esto haremos un escalonamiento en una de las chapas con un util para ello y realizaremos los agujeros en otra.

 
A los lados una distancia de 15 mm y entre los de los lados y el del medio haremos un agujero a cada lado procurando que haya una distancia de 30mm aproximadamente.
 Una vez que las chapas ya tienen su forma, procederemos a soldarlas en la MIG/MAG. Para ello debemos usar unas presillas ya que sino no que quedarian juntas y la chapa no soldaria correctamente.

A la hora de soldar hay que ponerse todos los epis, abrir el gas de la maquina, calibrar la maquina (potencia, velocidad de hilo,etc) una vez hechas estas cosas se puede soldar. 


Los procesos utilizados son los descritos anteriormente; 
-        Escoger chapa
-        Toma de medidas
-        Cortar chapa
-        Hacer las formas de las chapas escalonamientos y agujeros
-        Colocar chapas con las presillas
-        Soldar chapas mediante los diferentes puntos calado y tapón


 CONCLUSIONES
Es una practica entretenida pero tienes que coger practica ya que sino a la hora de soldar lo mas posible es quemar la chapa o que los puntos no calen y entonces la soldaddura no vale.
Hay que tener cuidado y usar las gafas ya que es peligroso para la vista y tambien nos podemos quemas de ahi el uso de guantes.


Riesgos asociados:
-       Cortes por mala manipulación de maquinaria ejemplo; cizalla.
-       Un nivel de ruido considerable, alcanzando los 80 dB
-       Quemaduras por el salto de las chispas
-       Perdidas de visión, por la exposición del calor sin medidas de protección (gafas).
Equipos y medidas de seguridad:
-        Casco o mascara protectora
-        Gafas
-        Guantes
-        Distancias de seguridad con las herramientas de corte
-        El acceso a la zona de trabajo de la máquina debe poseer dispositivos de corte de la operación de la máquina en caso de acceso no autorizado.
-        Petos
      -        Botas de seguridad
 

jueves, 22 de noviembre de 2012

TIPOS DE LUNA EN EL AUTOMOVIL

En los automoviles se utilizan diferentes tipos de lunas y diferentes tipos de colocar y sostener es luna al vehiculo por ello podemos dividir las lunas del automovil dependiendo de su colocación en lunas pegadas y lunas calzadas y dependiendo de su fabricacion en lunas laminadas o templadas.

LUNAS PEGADAS
En este sistema, la fijación de la luna sobre el marco de la carrocería se realiza mediante la utilización de adhesivos de gran resistencia que se aplican entre el cristal y la pestaña de fijación.
Estas lunas se pegan con adhesivos elástomeros de alta dureza.
Los mas utilizados son los poliuretano:
  •  Poliuretanos monocomponentes (1K-PUR):  reaccionan con la humedad atmosférica para generar caucho elastómero. Se comercializan individualmente, o en forma de "KIT". Los poliuretanos de secado normal tardan unas 4 horas en curar.
  •  Poliuretanos bicomponentes (2K-PUR): su formato de comercialización suele realizarse en cartuchos individuales, o formando un kit.
 Propiedades de los poliuretanos:

Unen y sellan una amplia variedad de superficies.
Presentan una buena aptitud para el llenado de holguras.
Permanecen flexibles entre -40 y 80 ºC.
Poseen una buena resistencia al agua, y a los productos químicos.
Presentan una mala resistencia frente a la radiación UV.
Suelen ser de medio y alto módulo, por lo que pueden ser empleados como adhesivos estructurales.
Soportan elongaciones de rotura de entre 400 y 800%.
No forman hilos.
Presentan buena tixotropía (no descuelgan).


Para pegar lunas tambien se puede hacer uso de:
 Siliconas, masillas y butilo que consiste en un cordón preformado que se utiliza en aquellos vehículos en los que la luna parabrisas no realiza ninguna función estructural, por lo que en ningún caso puede sustituir a los ensamblajes realizados con poliuretano.


PRODUCTOS COMPLEMENTARIOS EN LAS UNIONES ADHESIVAS
A fin de conseguir unas uniones adhesivas, lo más estables y duraderas posibles, se suelen utilizar en los procesos de aplicación una serie de productos que mejoran las condiciones iniciales de adhesión.
Estos productos son:


1. Productos limpiadores/ desengrasantes 2. Imprimaciones: Aunque existen poliuretanos que no necesitan la aplicación de imprimación, en el resto de los casos resultan fundamentales para garantizar la protección del cordón de poliuretano frente a la radiación UV del sol, y para mejorar la adhesión del pegamento sobre el cristal y sobre la pintura de la carrocería.
3. Activadores
4.
Protectores de metal: Son productos anticorrosivos, que se aplican sobre la superficie de la chapa, cuando se han eliminado las capas de pinturas protectoras, durante las operaciones de corte o nivelación del cordón adhesivo.

DESMONTAJE Y MONTAJE DE UNA LUNA
1º - Comprobamos visualmente como esta colocada la luna y los posibles elementos quedeberemos desmontar para su extracción.
 2º- Desmontamos los elementos adyacentes y marcamos la luna con cinta de carroceropara que cuando la quitemos sepamos en que posición iba. 
3º- Quitamos la goma de contorno que es la que evita que entre suciedad, agua, etc. Alcordón adhesivo y pueda dañarlo.
 4º- nos disponemos a cortar el cordón de poliuretano a ser posible con un alambre ocuerda de piano con la ayuda de otro compañero ya que la maquina de cuchillasoscilantes podría dañarnos la luna.
 5º - Una vez cortado el cordón, nos disponemos a sacar la luna con la ayuda de uncompañero ya que esta podría caérsenos y por lo tanto romperse, una luna pesaaproximadamente entre 10 y 15 Kg. 
6º- una vez extraída nos disponemos a limpiar muy bien la zona donde ha quedado elcordón viejo de poliuretano tanto en el marco de la carrocería como en la luna. 
7º - Ya hemos limpiado y nivelado el cordón viejo en la carrocería dejándolo uniforme,colocamos a la luna nueva un desengrasante activador que nos quita la grasa y nosmejora la adherencia del poliuretano. 
8º- Una vez seco colocamos el nuevo cordón de poliuretano de manera continuada yuniforme por todo el contorno de la luna (también podríamos hacerlo sobre la carroceríapero nos es mas cómodo hacerlo directamente sobre la luna).
  9º- Colocamos la luna conforme la habíamos marcado con la cinta de carrocero y ladejamos secar unas 3 horas.Por ultimo colocamos el resto de elementos que habíamos quitado para su extracción.
MONTAJE DE LUNAS

LUNAS CALZADAS
En este tipo de lunas, la fijación al marco de la carrocería se realiza mediante una junta de contorno, cuyo perfil dispone de varias ranuras en las que se introducen: el cristal, la pestaña de la carrocería, y el junquillo embellecedor (en su caso).
 
MONTAJE LUNAS CALZADAS
 A la hora de montar las lunas calzadas sobre su alojamiento en el marco de la carrocería debemos realizar unas operaciones previas:
  • Comprobación de la junta o goma de contorno
  • Comprobación de la pestaña del marco de la carrocería.

  • Introducir la junta de contorno sobre el perímetro de la luna, aplicando un cordón de producto sellador donde lo requieran. También conviene pulverizar una cierta cantidad de solución jabonosa sobre la ranura de fijación a la pestaña del marco de la carrocería, para facilitar su instalación.
  • Colocar una cuerda de unos 4mm de diámetro, sobre el interior de la ranura de fijación sobre la pestaña de la carrocería, de tal manera, que los extremos de la cuerda queden centrados, sobre la parte inferior de la luna.  
  • Mediante unas ventosas, situar la luna en el marco de la carrocería  
  • Una vez posicionada la luna, ir tirando suavemente de la cuerda para desalojarla de la ranura de la goma de contorno; con esta operación, se levanta el perfil correspondiente de la junta, que se desliza de esta manera sobre la pestaña del marco, quedando alojada en su interior. Al mismo tiempo, el operario que sujeta la luna desde el exterior, debe realizar una ligera presión sobre la zona donde se está tirando de la cuerda para facilitar la entrada de la pestaña en el perfil
     
  • Para terminar de asentar correctamente a la junta de contorno sobre la pestaña, conviene aplicar unos golpes de martillo de goma o con la palma de la mano sobre el perímetro de la luna.
     
  • Pulverizar agua jabonosa sobre la ranura de fijación del junquillo embellecedor
     
  • Realizar una prueba de estanqueidad.
  • En cualquier caso e independientemente de la técnica es indispensable equiparse con gafas y guantes protectores.

 DESMONTAJE LUNA CALZADA
  • Comenzará por desmontar todos aquellos elementos que pueden obstaculizar su salida: revestimientos interiores, parasoles, retrovisor interior, escobillas limpiaparabrisas, etc.A continuación habrá que extraer el junquillo embellecedor; para ello será necesario determinar el lugar donde se unen dos extremos del mismo con la ayuda de un destornillador.
  • Seguidamente hay que levantar ligeramente el perfil de la goma de contorno sobre la pestaña de la carrocería, y aplicar una solución jabonosa a fin de ablandar la goma para facilitar su salida del marco.
  • Para desmontar la luna de su ensamblaje en el marco parabrisas o luneta será necesario realizar una presión hacía el exterior del habitáculo para desalojar la goma de contorno de su fijación sobre el perfil del marco, con la ayuda de una palanqueta de plástico.
  • El proceso es recomendable realizarlo por dos operarios: uno cuya función será la de controlar la evolución de la operación de extracción desde el exterior, sujetando la luna mediante dos ventosas dispuestas sobre la misma, y otro encargado de ejercer una presión (desde el interior del habitáculo), capaz de sacar la goma de contorno de su alojamiento sobre la pestaña del marco de la carrocería , de forma suave y progresiva.
  • La presión debe ejercerse con las manos, sobre la parte superior de la luna, de manera controlada y progresiva, hasta conseguir desencajar el perfil de la goma de contorno.


LUNAS LAMINADAS Y LUNAS TEMPLADAS


El vidrio laminado (VSG) está fabricado con dos vidrios unidos mediante una capa polimérica (PVB). Al romperse, los fragmentos no se desprenden por estar pegados a la capa, reduciendo así el riesgo de eyección y mejorando la seguridad durante una colisión.
  • Las diferencias más notables respecto las tradicionales lunas templadas (ESG) son:
  • Menor riesgo de eyección.
    • Menor peso.
    • Mejor comportamiento anti-intrusivo
    • Mejor insonoridad y aislamiento que las lunas clásicas.
    • Mayor visibilidad en caso de rotura.
Los coches "clásicos" van/iban dotados de lunas parabrisas templadas que al romperse se convierten en miles de diminutos pedazos de cristales que pueden ser peligrosos para los ocupantes si se desprenden, aparte de que seguramente no nos permita continuar el camino, debido a la casi nula visibilidad una vez roto o por desprenderse y dejarnos a la intemperie.. Lo lógico en este caso es inmovilizar el coche y llamar a la asistencia en carretera.


Visibilidad tras un impacto según vidrioCapas de laminación


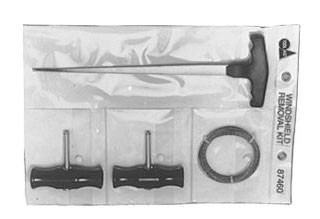
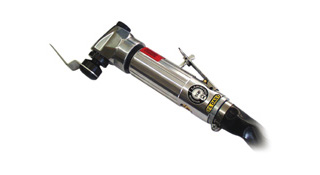
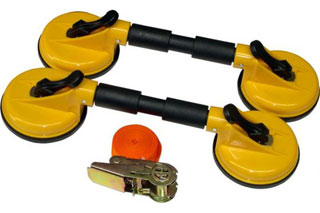
UTILES PARA LA REPARACION DE LUNAS (MONTAJE, DESMONTAJE, ETC)


MALETIN DE CUCHILLAS Y UTILES DE DESMONTAJE


Cristal roto
CABLE DE ACERO (CUERDA DE PIANO) Y UTILES


Cristal rotoVentosas y correa


CORTA-LUNAS


                                                                                    VENTOSAS


martes, 13 de noviembre de 2012

TIPOS DE ROSCAS Y PARAMETROS PRINCIPALES

En esta entrada os voy a hablar de las roscas y los tipos de roscas que hay; como se miden, etc.

La forma más sencilla de entender y explicar el funcionamiento de una rosca es la siguiente: Imagine que enrolla  en un perno cilíndrico recto un triángulo rectángulo de papel. La trayectoria que sigue la hipotenusa del triángulo es una hélice que se desarrolla sobre la superficie del cilindro, esa es la rosca que nos sirve para fijar o transportar objetos.
El mismo papel que se enrolló sobre el cilindro del tornillo nos indica que las roscas actúan como un plano inclinado, pues al deslizarse la tuerca por las orillas de la rosca se está siguiendo la trayectoria de un plano inclinado, del cual su fórmula elemental es:

P x L = W x  h               

P = fuerza aplicada
L = longitud del plano inclinado
W = fuerza generada
h = altura del plano inclinado


En esta imagen se pueden ver las partes de una rosca.
 

Principalmente hay dos tipos: roscas cónicas y cilíndricas.

Las roscas cónicas se usan en uniones de cañerías y en algunas otras aplicaciones donde se requieren uniones herméticas .para líquidos. Las cilíndricas, por el contrario, son ampliamente usadas en una gran variedad de aplicaciones. El uso más común es en piezas tales como bulones, tornillos y tuercas, o como parte integral de piezas que deben entre si. Sin embargo, también se usan para trasmitir movimientos de motores, como el husillo principal de los tornos y otras maquinas- herramientas y para proveer movimientos precisos y controlados para efectuar mediciones, como en los calibres micrometricos.

Tambien pueden tener mas de una entrada:


Rosca métrica ISO: Se usa en tornilleria y para aplicaciones de uso común. Las roscas métricas ISO de paso normal se designan anteponiendo la letra M al diámetro nominal en milímetros. Su forma detallada y dimensiones se especifican en la norma UNE 17-702, equivalente a la DIN 13 e ISO 261.


Rosca Withworth: Se usa en instalaciones hidráulicas, conducciones y fontanería. La rosca Withworth se designa anteponiendo la letra W al diámetro nominal en pulgadas. Su forma y dimensiones aparecen detalladas en la norma DIN 11.


Rosca trapezoidal: Se emplea en roscas utilizadas como elementos transformadores de giro en desplazamiento o viceversa, como por ejemplo en husillos. Sus dimensiones aparecen en la norma DIN 103

Rosca redonda: Reduce en gran medida la acumulación de tensiones mecánicas, es muy resistente a esfuerzos importantes y también a los golpes. Sin embargo su utilización es escasa, ya que su fabricación es compleja. sus dimensiones aparecen especificadas en la norma DIN 405


Rosca en dientes de sierra: Se utiliza cuando la componente radial del esfuerzo puede despreciarse y los esfuerzos axiales son relativamente importantes en el sentido del flanco mas vertical. Sus dimensiones aparecen en la norma DIN 513, 514 y 515.

Designacion de las roscas 
La designación de las roscas se hace por medio de su letra representativa e indicando la dimensión del diámetro exterior y el paso. Este último se indica directamente en milímetros para la rosca métrica, mientras que en la rosca unificada y Witworth se indica  a través de la cantidad de hilos existentes dentro de una pulgada.
Por ejemplo, la rosca M 3,5 x 0,6 indica una rosca métrica normal de 3,5 mm de diámetro exterior con un paso de 0,6 mm. La  rosca W 3/4 ’’- 10 equivale a una rosca Witworth normal de 3/4 pulg de diámetro exterior y 10 hilos por pulgada.


FABRICACION DE LAS ROSCAS 

Para proceder a la fabricación de una rosca se pueden seguir al menos tres caminos: forjar la rosca a través de peines, tornearla o maquinarla usando machos y terrajas. La figura siguiente muestra el proceso de fabricación de una rosca interior utilizando una broca para perforar el diámetro interior y un macho para cortar el hilo en la pared de la perforación. Los machos son utilizados para formar hilos interiores, mientras que las terrajas son utilizadas para roscas exteriores.


¿CÓMO MEDIR LAS ROSCA

Se pueden medir muchas partes de las roscas pero la forma mas sencilla es usar una especie de llave en la que viene la rosca dibujada de ese modo solo con colocarla en la rosca y que coincida bien ya sabemos la medida de esa rosca

Tambien se puede usar el micrometro para medir el diametro medio.
 

O usar un calibre para medir el diametro interior.