jueves, 18 de abril de 2013

UNIONES PEGADAS: TIPOS DE PEGAMENTOS

En esta entrada voy a hablar de los siguientes puntos sobre las uniones pegadas:

Naturaleza de los materiales:

El adhesivo es una sustancia que puede mantener unidos a dos o más cuerpos por contacto superficial. Su importancia en la industria moderna es considerable.Aunque la adherencia puede obedecer a diversos mecanismos de naturaleza física y química, como lo son el magnetismo o las fuerzas electroestaticas, desde el punto de vista tecnológico los adhesivos son los integrantes del grupo de productos, naturales o sintéticos, que permiten obtener una fijación de carácter mecánico.

Por su naturaleza pueden ser adhesivos organicos e inorganicos, como por ejemplo los compuestos por silicato; sodio, fosfato....

Las uniones pegadas tienen sus ventajas e inconvenientes:
Como ventajas tiene:
Distribución uniforme de tensiones
Rigidización de las uniones
No se produce distorsión del sustrato
Permiten la unión económica de distintos materiales
Uniones selladas
Aislamiento
Reducción del número de componentes
Mejora del aspecto del producto
Compatibilidad del producto
Uniones híbridas
Como inconvenientes de los adhesivos, podemos destacar:
Necesidad de preparación superficial
Espera de los tiempos de curado
Dificultad de desmontaje
Resistencias mecánica y a la temperatura limitadas
Inexistencia de ensayos no destructivos 
Características y clasificación de los adhesivos estructurales:
Caracteristicas:
Los adhesivos estructurales son aquellos que se usan para adherir materiales de forma fígida; manteniendo la estructura y la fuerza.
Estos adhesivos se clasifican segun su modulo de elasticidad en adhesivos rigidos y adhesivos acrilicos estructurales. Se caracterizan por comportarse como un todo antes esfuerzos mecánicos; logrando mantener la estructura a la cual se mantienen adheridos.
Los epoxicos estructurales son adhesicvos de dos partes que deben mezclarse antes de ser aplicadas. Mientras que los acrilicos estructurales se curan mediante un activador

Clasificacion:

Por su resistencia:

Adhesivos Estructurales
Dentro de estos los mas destacados son:
Los polurietanos bicomponentes (PUR 2K)
 
Resinas epoxi


Adhesivos acrílicos


Silanos modificados 


Adhesivos No Estructurales
En base al sistema de aplicación
Termofusibles a rodillo, a pistola, etc. 
Por su naturaleza:
Orgánicos e inórganicos
 
Por el sistema de endurecimiento:
Polimerizables por radiación U.V.: por microondas, gelificables - plastisoles - o polimerizables por calor, endurecibles por secado, por reacción química con otros componentes, o con la humedad del aire o del sustrato, polimerizables en ausencia de oxigeno - anaerobicos - etc.
Por el medio vector o de transporte:
Adhesivos base acuosa, adhesivos base disolvente, etc.

Metodos de reparación:

Cuando vamos a reparar algun elemento que este fijado con un adhesivo lo primero que debemos hacer es separar la junta adhesiva.

 
Estas son algunas de las solicitaciones que se desean de un adhesivo.
A la hora de la aplicacion de un adhesivo en paneles, aletas traseras, techos de la carroceria, etc, se deben tener en cuenta una serie de consideraciones para que el resultado de la union sea el deseado.
Cuando vayamos a pegar dos piezas debemos tener en cuenta aspectos como estos:
  • La elección del adhesivo
  • El diseño de las uniones adhesivas
  • Preparacion de superficies
  • Preparacion y aplicacion del adhesivo
  • Endurecimiento del adhesivo


A la hora de pegar las piezas estas pueden unirse de diferentes maneras:


Infuencia de las variables atmosféricas sobre las uniones pegadas:

A la hora de utilizar un adhesivo hay que tener qn cuenta factores como la temperatura y la humedad que pueden cambiar el modo de actuar del adhesivo.
Las uniones adhesivas a bajas temperaturas se pueden volver rígidas y fragiles y con elevadas temperaturas pueden tender a reblandecerse.
Cuando en una union adhesiva se introduce agua esta produce la rigidez de la union adhesiva y hace que los esfuerzos se repartan de forma desigual, lo que produce que la union no tenga apenas fuerza y se despege al sufrir alguna solicitación. 

Normas de seguridad e higiene aplicables a los adhesivos:

Algunos agentes de curado causan irritacion en la piel, ojos y vías respiratorias.
Se deben usar guantes, gafas y mascarilla.
Realizar las aplicaciones en locales bien ventilados y nunca cerca de llamas o cuerpos incandescentes.
Almacenar los productos en lugares bien ventilados.
En caso de contacto con los ojos o la piel, lavarse inmediatamente con abundante agua e ir al medico.


martes, 16 de abril de 2013

PUNTOS DE RESISTENCIA. MULTIFUNCION

En esta entrada vamos a hablar de la maquina multifuncion o de puntos de resistencia; a continuación vamos a ver las fases de este tipo de soldadura:
  1. Colocación de las chapas a soldar entre las pinzas.
  2. Bajada de los electrodos, que corresponde al tiempo que transcurre desde la operación de acercamiento de los electrodos hasta que comienza el paso de la corriente
  3. Tiempo de soldadura, que consiste en el tiempo durante el cual esta pasando la corriente eléctrica.
  4. Tiempo de forja, es el tiempo transcurrido entre el corte de la corriente y el levantamiento de los electrodos.
  5. Tiempo de enfriamiento, consiste en la desaparición de la presión además de los electrodos.


Para que la soldadura sea eficaz se deben tener en cuenta factores como:
 
Presion: Ejercer la presión adecuada, alrededor de los diez kilogramos por milímetro cuadrado según el espesor y el material a soldar (Para los aceros actuales este valor incrementa).
Intensidad: La intensidad de la corriente debe ser la máxima sin llegar a fusionar el material.
Tiempo: El tiempo de soldadura debe ser corto y siempre dependiendo del espesor del material.


Es un tipo de soldadura que se cataloga por soldadura sin fusión del metal base a soldar, se considera un proceso en el cual los electrodos utilizados no son consumibles, además no se necesita material de aporte para que se produzca la unión entre las dos piezas, se considera un tipo de soldadura rápida, limpia y fuerte. 


En el automovil de usa pasa la unión de chapas de un grosor de entre 0.5 y 3mm como puede ser la fijacion de una aleta trasera en el marco de la ventana, etc...


Esta maquina tambien se puede utilizar para realizar otros trabajos en el automovil como pueden ser la reparacion de una abolladura; recoger la chapa; etc...

Para reparar una abolladura:
1. Se examina el impacto y se aborda de la manera más inteligente posible.
2. Se limpia la zona del golpe y se descubre la chapa. 
3. Con la máquina de soldar multifunción, soldamos anillas en la zona que deseamos levantar. 
4. A continuación, con en martillo de inercia actuamos sobre las anillas antes soldadas. De este modo intentamos que la chapa vuelva a su estado inicial. 
5. Por último quitamos las anillas soldadas, limpiamos la zona de trabajo y pasamos a dar masilla y a pintar la zona afectada. 
 
Para recoger chapa: 
1. A igual que en el caso anterior, lo primero es examinar el impacto y planificar el proceso de reparación a seguir. 
2. Se descubre la chapa quitando la pintura y se limpia la zona afectada. 
3. Teniendo a mano un trapo húmedo, calentamos la chapa con la multifunción y seguidamente la enfriamos con el trapo. Este proceso debe repetirse varias veces para llevar la chapa a la forma deseada. 
4. Por último, limpiamos la zona, damos masilla y pintamos la zona afectada.


Soldadura con roldana


La soldadura con roldana es una variación de la soldadura por puntos, en la que se obtienen una serie de puntos solapados, creándose una especie de costura continua.
En este proceso, los electrodos son dos roldanas que, además de aplicar la fuerza y corriente necesarias, arrastran en su giro a las chapas a soldar.
Una variante de esta técnica ha venido utilizándose en el taller de reparación
para la soldadura de los techos, en ciertos tipos de carrocerías.
En este caso, el electrodo tiene forma de media luna, girándose sobre la
costura a soldar a la vez que se hace pasar la corriente eléctrica a través de
una masa que cierra el circuito.


 http://upload.wikimedia.org/wikipedia/commons/thumb/b/b4/Esquema_m%C3%A1quina_soldadura_por_roldanas.JPG/375px-Esquema_m%C3%A1quina_soldadura_por_roldanas.JPG


Soldadura por puntos


miércoles, 20 de marzo de 2013

SOLDADURA SEMIAUTOMATICA O DE HILO CONTINUO


En esta entrada voy a hablar de la soldadura conocidad como MIG/MAG semiautomatica o de hilo continuo.
La soldadura MIG/MAG es un proceso de soldadura por arco bajo gas protector con electrodo consumible, el arco se produce mediante un electrodo formado por un hilo continuo y las piezas a unir, quedando este protegido de la atmosfera circundante por un gas inerte (soldadura MIG) o por un gas activo (soldadura MAG).
1. Dirección de la soldadura  2. Tubo de contacto   3. Hilo    4. Atmósfera de gas protector        5. Baño de fusión     6. Cordón de soldadura      7. Metal de base.

Este tipo de soldadura tiene varias ventajas:
  • Se puede soldar en todas las posiciones
  • Ausencia de escoria para retirar
  • Buena apariencia o acabado (pocos salpicados)
  • Poca formación de gases contaminantes y tóxicos
  • Soldadura de buena calidad radiográfica
  • Soladura de espesores desde 0,7 a 6 mm sin preparación de bordes
  • Proceso semiautomático o automático (menos dependiente de la habilidad de operador)
  • Alta productividad o alta tasa de metal adicionado (principal ventaja)
  • Las principales bondades de este proceso son la alta productividad y excelente calidad; en otras palabras, se puede depositar grandes cantidades de metal (tres veces más que con el proceso de electrodo revestido), con una buena calidad.
FUNCIONAMIENTO DE LA MAQUINA
Esta maquina en su interior tiene un transformador-rectificador de corriente que transforma y rectifica esta para dar como resultado corriente contínua que se conectará con polaridad inversa.
Ahora vamos a ver como es el funcionamiento de esta maquina de soldar:


A la pistola de la máquina MIG le llega constantemente el hilo y a su vez el gas, que suele ser Argón con dióxido de carbono o Protar.
Por lo general se usa Protar (Argón + Co2) para la soldadura en chapas de hierro y acero y el Argón puro para la soldadura en aluminio.
El diámetro del hilo para soldar chapa "de entre 0,8 y 1,5" de automóviles, ronda entre 0,6 y 0,8. Personalmente prefiero usar el de 0,6, puesto que es muy aconsejable a la hora de soldar uniones con piezas de chapa nuevas y delgadas. El caudal del gas para este hilo rondaria los 6/8 l/min.

 
La pistola va provista de una boquilla interior por la cual sale el hilo, y una exterior por la que conduce el gas (habitualmente argón) hacia fuera para crear una atmósfera protegida en el proceso de la soldadura. Ambas boquillas son desmontables para su limpieza o sustitución.

Regularmente es conveniente el cepillado y limpieza tanto de las boquillas como del soporte debido a que las proyecciones de metal fundido se depositan en su interior y puede cortocircuitar las boquillas (se comunican la boquilla exterior con la interior) además puede taponar los diminutos agujeros para la salida del gas protector dificultando el proceso de la soldadura.

En el interior de la maquina hay un motor eléctrico interno es el encargado de rotar el rodillo guía cuando accionamos el pulsador de la pistola. Dicho rodillo, consta de unas ranuras por las cuales va asentado el hilo. Éste a su vez es presionado por el rodillo de arrastre por lo que el hilo es guiado hacia la manguera de la pistola.
 
La maquina tiene tres parametros que podemos cambiar:
Velocidad del hilo:
Aumentando la velocidad del hilo conseguimos más material de aportación en un mismo periodo de tiempo.

Regulador de tensión:
Al aumentarlo la temperatura de fusión sube con lo que podemos soldar incluso materiales de bastante grosor. Este control se regula en combinación con la velocidad del hilo y viceversa.

Regulador de tiempo:
Nos permite establecer un tiempo de soldadura el cual se para automáticamente.

Para una buena soldadura la boquilla tiene que estar en un angulo de 15 grados y a una distancia de la chapa que vas a soldar de menos de1cm, 7mm aprox.

SOLDADURA PULSADA MIG BRAZING
La soldadura por MIG Brazing es una soldadura pulsada en la que el hilo que se aporta tiene como componente el Cobre. Los hilos más utilizados son CuSi3 y CuAl9. El gas de protección suele ser Argón.

La gran ventaja que aporta frente al MIG convencional es la diferencia de calor que aporta a la pieza a soldar, siendo el proceso de MIG Brazing mucho más frío. Por lo tanto la deformación de las chapas soldadas será mucho menos significativa. La razón reside en que el Cobre tiene un punto de fusión inferior al de los metales base, de forma que una vez que se funde el cobre, penetra por capilaridad en las placas a soldar y provoca su unión. En la soldadura MIG convencional, se produce también la fusión del metal base. Así mismo produce uniones que soportan considerables choques y vibraciones.

SOLDADURA CON HILOS TUBULARES (FCAW)
La soldadura con hilos tubulares, es muy parecida a la soldadura MIG/MAG en cuanto a manejo y equipamiento se refiere. Sin embargo, el electrodo continuo no es sólido si no que está constituido por un tubo metálico hueco que rodea al núcleo, relleno de flux. El electrodo se forma, a partir de una banda metálica que es conformada en forma de U en una primera fase, en cuyo interior se deposita a continuación el flux y los elementos aleantes, cerrándose después mediante una serie de rodillos de conformado.

Como en la soldadura MIG/MAG, el proceso de soldadura con hilos tubulares depende de un gas de protección, para proteger la zona soldada de la contaminación atmosférica. El gas puede ser aplicado ó bien de forma separada, en cuyo caso el hilo tubular se denomina de protección gaseosa, o bien, se genera por la descomposición de los elementos contenidos en el flux, en cuyo caso hablaremos de hilos tubulares autoprotegidos. Además del gas de protección, el núcleo de flux produce una escoria que protege al metal depositado en el enfriamiento. Posteriormente se elimina la escoria.

jueves, 7 de marzo de 2013

UNIONES SOLDADAS
CLASIFICACION Y BREVE EXPLICACION

En esta entrada voy a hablar de la clasificación de la soldadura pero centrandome principalmente en la soldadura SMAW y soldadura TIG que son las mas utilizadas en la automoción hoy en día, pero sin dejar de lado también a la soldadura láser muy utilizada en la creaccion de carrocerias autoportante.

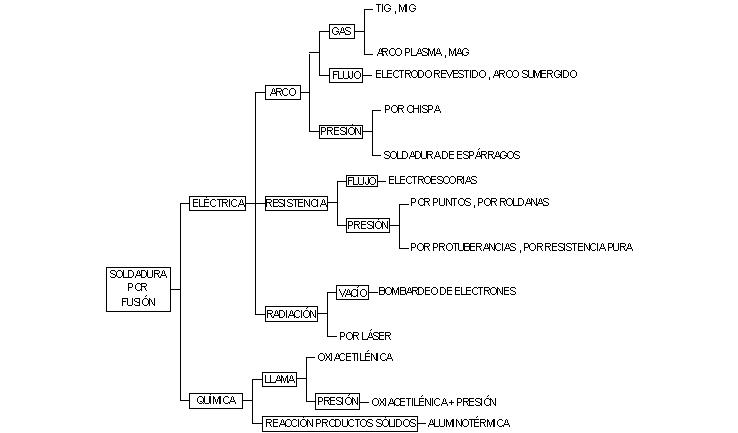
En este cuadro se hace una buena explicacion y esquematización de la soldadura:


La soldadura MIG/MAG es un proceso de soldadura por arco bajo gas protector con electrodo consumible, el arco se produce mediante un electrodo formado por un hilo continuo y las piezas a unir, quedando este protegido de la atmosfera circundante por un gas inerte (soldadura MIG) o por un gas activo (soldadura MAG).

Ahora voy a explicar un poco de que se trata la soldadura TIG y SMAW.

Soldadura SMAW:
El arco eléctrico se mantiene entre el final del electrodo revestido y la pieza a soldar. Cuando el metal se funde, las gotas del electrodo se transfieren a través del arco al baño del metal fundido, protegiéndose de la atmósfera por los gases producidos en la descomposición del revestimiento. La escoria fundida flota en la parte superior del baño de soldadura, desde donde protege al metal depositado de la atmósfera durante el proceso de solidificación. La escoria debe eliminarse después de cada pasada de soldadura. Se fabrican cientos de tipos diferentes de electrodos, a menudo conteniendo aleaciones que proporcionan resistencia, dureza y ductilidad a la soldadura


El factor principal que hace de este proceso de soldadura un método tan útil es su simplicidad y, por tanto, su bajo precio. A pesar de la gran variedad de procesos de soldadura disponibles, la soldadura con electrodo revestido no ha sido desplazada del mercado. La sencillez hace de ella un procedimiento práctico; todo lo que necesita un soldador para trabajar es una fuente de alimentación, cables, un portaelectrodo y electrodos. El soldador no tiene que estar junto a la fuente y no hay necesidad de utilizar gases comprimidos como protección. El procedimiento es excelente para trabajos, reparación, fabricación y construcción. Además, la soldadura SMAW es muy versátil. Su campo de aplicaciones es enorme: casi todos los trabajos de pequeña y mediana soldadura de taller se efectúan con electrodo revestido; se puede soldar metal de casi cualquier espesor y se pueden hacer uniones de cualquier tipo.


SOLDADURA TIG:
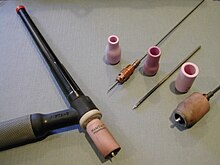
 La soldadura TIG (Tungsten Inert Gas), se caracteriza por el empleo de un electrodo permanente de  tungsteno aleado a veces con torio o zirconio en porcentajes no superiores a un 2%. Dada la elevada resistencia a la temperatura del tungsteno (funde a 3410 °C), acompañada de la protección del gas, la punta del electrodo apenas se desgasta tras un uso prolongado. Los gases más utilizados para la protección del arco en esta soldadura son el argón y el helio, o mezclas de ambos.


La gran ventaja de este método de soldadura es, básicamente, la obtención de cordones más resistentes, más dúctiles y menos sensibles a la corrosión que en el resto de procedimientos gracias al gas protector que usa.
Las soldaduras hechas con sistema TIG son más fuertes, más resistentes a la corrosión y más dúctiles que las realizadas con electrodos convencionales. Cuando se necesita alta calidad y mayores requerimientos de terminación, es necesario utilizar el sistema TIG para lograr soldaduras homogéneas, de buena apariencia y con un acabado completamente liso.

SOLDADURA LÁSER:
Este tipo de soldadura esta ganando mucho terreno en la actualidad debido a que es el sistema de soldadura más preciso que existe en la actualidad y el que menos calor aporta. Mediante este procedimiento se permite la reparación de todo tipo de útiles, soldadura de piezas de espesores inferiores a 1mm., y todo tipo de unión o reparación de soldadura en el que se desee evitar deformaciones.

VENTAJAS:

1) Permite uniones de gran calidad con o sin aporte de material
2) Permite soldar en sus instalaciones sin desmontar los moldes o matrices.
3) No hay riesgos de distorsión, debilitamiento o aparición de fisuras
4) No se generan rechupes
5) La precisión del procedimiento es la mayor existente
6)No es necesario hacer tratamientos térmicos o precalentamientos.
7) Se produce concentración de calor sobre la pieza en zonas muy limitadas y definidas.
8) La afección térmica del material base es extremadamente baja.
9) Posibilidad de soldar materiales hasta 64 HRC.
10) Posibilidad de recuperación de cantos dañados